把控下水車輪鍛件金屬流線,抵御滾動接觸疲勞
拖船下水車輪長期承受滾動接觸應力,輪體踏面、輪緣位置是疲勞損傷高發(fā)區(qū)域,踏面剝落、輪緣開裂是這類鍛件常見失效形式,金屬流線的排布狀態(tài)對鍛件抗接觸疲勞能力影響明顯。鍛造區(qū)別于其他成型方式的核心優(yōu)勢,就是通過可控塑性變形重新排布金屬纖維,讓流線沿著車輪輪廓走向連續(xù)延伸,覆蓋踏面、輪緣、輪輻受力區(qū)域。很多車輪鍛件提前失效,溯源之后都能發(fā)現(xiàn)流線折疊、回流、被切斷的情況,即便外觀無明顯瑕疵,在持續(xù)交變接觸載荷作用下,缺陷位置也會成為裂紋萌生起點,因此工藝設計階段,流線管控是重點內(nèi)容。
拖船下水車輪屬于回轉(zhuǎn)類異形鍛件,踏面圓弧、輪緣拐角、輪轂與輪輻過渡區(qū)均存在截面突變,屬于應力集中位置,對金屬流線連續(xù)性要求更高。鍛造成型工序需要合理規(guī)劃變形順序、單次壓下量以及翻轉(zhuǎn)節(jié)奏,踏面區(qū)域成型時保證金屬流動平順,避免在過渡位置出現(xiàn)流線堆疊紊亂。如果火次安排不合理、變形分配失衡,很容易造成纖維扭曲中斷。工藝人員結(jié)合車輪圖紙結(jié)構(gòu)調(diào)整鍛造方案,優(yōu)先保障踏面和輪緣受力區(qū)流線完整,減少流線缺陷隱患。流線管控不是單一工序可以實現(xiàn),需要從坯料下料、加熱、多道次鍛壓成型連貫控制。
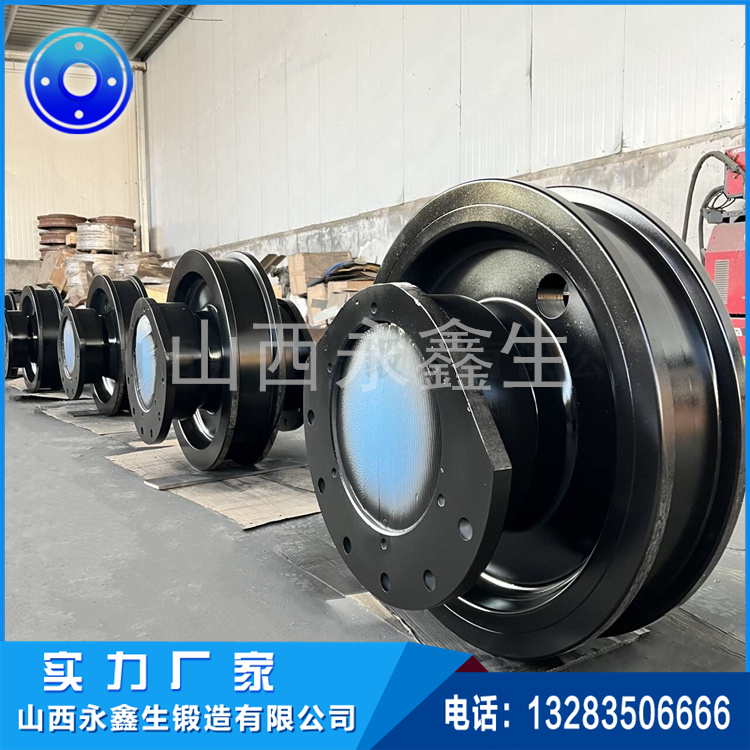
原材料純凈度和流線狀態(tài)共同決定鍛件服役周期。鋼坯冶煉階段做好脫氧、脫氣處理,降低氫氧含量,減少白點、片狀夾雜等缺陷。非金屬夾雜物會割裂金屬流線連續(xù)性,在接觸載荷作用下形成應力奇點,加速裂紋擴展。重載拖船下水車輪鍛件優(yōu)先選用精煉鋼坯,控制有害雜質(zhì)含量,夾雜物等級按照約定標準驗收。山西永鑫生重工在拖船下水車輪鍛件生產(chǎn)過程中,將流線管控納入鍛造工藝卡,在變形、整形工序做好過程記錄,針對大直徑下水車輪優(yōu)化多道次成型方案,降低流線紊亂風險。
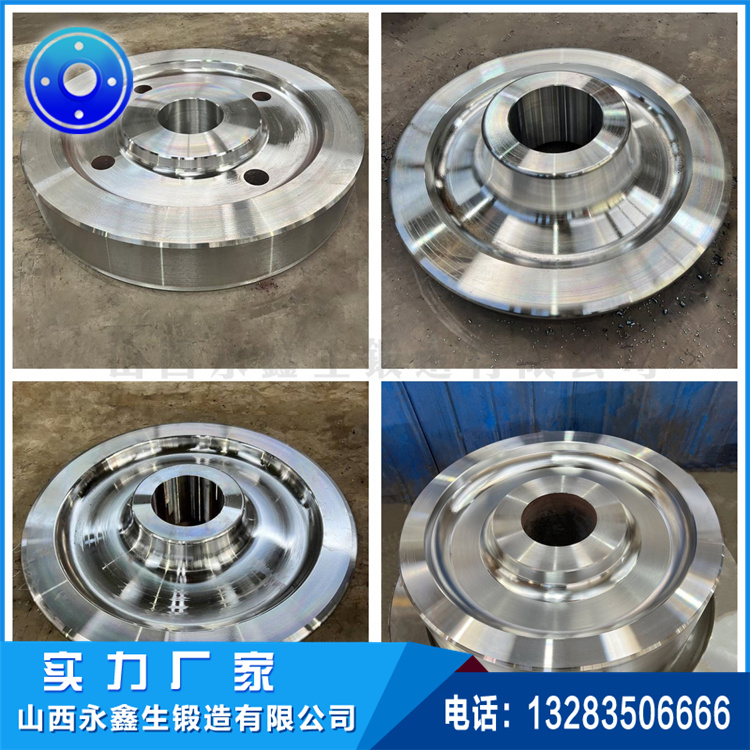
鍛造溫度穩(wěn)定控制是保障流線均勻成型的基礎。溫度偏高,材料塑性充足,但晶粒容易粗大;溫度偏低,材料塑性下降,變形過程容易產(chǎn)生內(nèi)部撕裂,破壞纖維完整性。合金鋼坯料升溫設置梯度保溫平臺,保證坯料整體溫度均勻,避免局部過熱或者溫度不足。每一次變形完成后測溫確認終鍛溫度,指標不滿足要求的坯料回爐重新加熱,不強行低溫鍛打。鍛后緩冷節(jié)奏匹配材質(zhì)特性,碳鋼、合金鋼采用差異化冷卻方案,防止冷卻應力誘發(fā)微裂紋,破壞已經(jīng)成型的金屬流線。
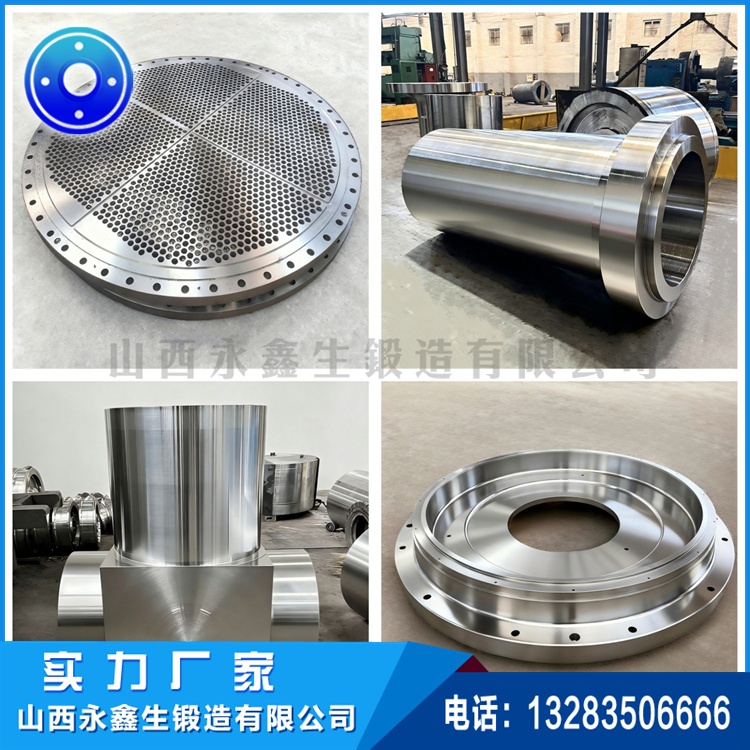
熱處理不會改變金屬流線走向,但可以優(yōu)化基體組織,提升流線包裹基體的力學穩(wěn)定性。調(diào)質(zhì)處理細化基體組織,讓流線對應的基體擁有匹配的強度與韌性;如果熱處理出現(xiàn)硬度不均、組織偏析,即便流線狀態(tài)合格,鍛件整體承載能力也會下降。探傷檢驗環(huán)節(jié)除識別獨立孔洞、夾雜缺陷,也可以輔助識別流線異常帶來的信號特征,必要時搭配低倍金相檢驗直觀查看纖維分布。拖船下水車輪鍛件作為船臺移船裝備基材,流線管控是系統(tǒng)性工作。山西永鑫生重工持續(xù)優(yōu)化車輪類鍛件變形工藝,在拖船下水車輪鍛件定制生產(chǎn)中,兼顧外形成型和內(nèi)部纖維組織控制,適配船臺重載下水工況。